Współczesny rynek stolarki otworowej stawia przed producentami wysokie wymagania, zmuszając ich do budowania odporności niezależnej od chwilowej koniunktury. Odpowiedzią DRE na te wyzwania jest masowa personalizacja, pozwalająca seryjnie wytwarzać unikalne produkty z bazy ponad miliona możliwych konfiguracji. Jak wskazuje Marcin Berbeć Wiceprezes Zarządu DRE, prawdziwe serce nowoczesnej fabryki bije jednak w systemach informatycznych, które bezbłędnie przesyłają cyfrowe instrukcje na każdym etapie produkcji.
Jacek Obarski: Branża stolarki otworowej w Polsce przez lata była motorem eksportowym naszej gospodarki. Jak z perspektywy zarządu DRE wygląda obecna kondycja rynku krajowego w obliczu wyzwań w budownictwie mieszkaniowym? Czy spowolnienie na rynku deweloperskim zmusza do głębszej redefinicji dotychczasowej strategii sprzedaży?
Marcin Berbeć: Rynek jest dziś rzeczywiście bardziej wymagający niż jeszcze kilka lat temu, jednak nie postrzegałbym tego jako czynnika wymuszającego gwałtowną zmianę strategii, raczej jako sprawdzian tego, czy firma jest odpowiednio zdywersyfikowana i dobrze przygotowana operacyjnie.
DRE działa jednocześnie w kilku segmentach: poprzez tradycyjną sieć dystrybucji, rynek inwestycyjny oraz eksport. Dzięki temu nie jesteśmy uzależnieni wyłącznie od koniunktury w jednym kanale sprzedaży.
Drugim filarem budowania odporności jest dla nas nieustanny rozwój produktu. Rynku nie można traktować jako czegoś statycznego, dlatego regularnie wprowadzamy nowe wzory i rozwiązania oraz prowadzimy też projekty o znacznie dłuższym horyzoncie czasowym. Przykładem jest rozwijany od kilku lat projekt WPC, który traktujemy jako inwestycję w przyszłe źródła przychodów i możliwość poszerzenia obszarów, w których możemy konkurować.
W trudniejszym otoczeniu szczególnego znaczenia nabiera również efektywność producenta. Dobra koniunktura sprzyja dynamice sprzedaży, ale to trudniejszy rynek realnie weryfikuje koszty, poziom zapasów, wydajność, jakość i czas realizacji zamówień. Dlatego konsekwentnie inwestujemy w automatyzację, nowoczesne technologie, cyfryzację procesów oraz coraz lepsze wykorzystanie danych w zarządzaniu produkcją. Chcemy być fabryką, która potrafi szybko reagować na zmiany popytu, a jednocześnie zachowuje wysoką produktywność i powtarzalność jakości.
Nie chcemy zarządzać firmą „od koniunktury do koniunktury”. Naszym celem jest budowanie organizacji, która potrafi dynamicznie rosnąć w sprzyjających warunkach rynkowych, a jednocześnie pozostaje efektywna, gdy otoczenie staje się trudniejsze.
Jacek Obarski: DRE dynamicznie rozwija sprzedaż poza granicami kraju. Które rynki zagraniczne są dla Państwa obecnie priorytetem i jakie specyficzne wymagania stawiają tamtejsi odbiorcy? Jakie bariery wejścia lub konkurencja ze strony lokalnych producentów są najtrudniejsze do pokonania?
Marcin Berbeć: Eksport jest dla nas jednym z naturalnych kierunków dalszego rozwoju, jednak nie chcemy budować strategii eksportowej w oparciu wyłącznie o jeden czy dwa kraje. Interesują nas zarówno rozwinięte rynki Europy Zachodniej, jak i rynki Europy Środkowej oraz Południowej. Rozwijamy również sprzedaż w bardziej odległych lokalizacjach, takich jak Stany Zjednoczone.
Każdy z tych rynków rządzi się nieco innymi zasadami – różnią się standardy wymiarowe, wzornictwo, oczekiwania co do konstrukcji produktu, sposobu montażu oraz parametrów technicznych. Nie zawsze można po prostu przenieść produkt dobrze sprzedający się w Polsce na inny rynek bez odpowiedniej adaptacji.
Istotną barierą pozostają także wymagania techniczne, badania i certyfikacja produktów, szczególnie widoczne w przypadku drzwi technicznych: przeciwpożarowych, akustycznych czy antywłamaniowych. Wejście na kolejny rynek oznacza konieczność wnikliwej analizy obowiązujących wymagań, przygotowania odpowiedniej dokumentacji, a niejednokrotnie także dodatkowych badań i klasyfikacji. To proces wymagający zarówno czasu, jak i specjalistycznych kompetencji. Dlatego przewagą konkurencyjną staje się dziś nie tylko sam produkt, ale elastyczność całego przedsiębiorstwa: od działu rozwoju, przez technologię i zakupy, aż po produkcję i logistykę.
Właśnie w tym miejscu widzę dużą siłę DRE. Mamy skalę producenta przemysłowego, a jednocześnie systematycznie zwiększamy zdolność do wytwarzania szerokiej gamy wariantów produktu. Wymaga to bardzo dobrej organizacji fabryki: standaryzacji tego, czego klient nie widzi, i pozostawienia szerokiego wyboru tam, gdzie ma to dla niego realną wartość.
Barierą wejścia na nowy rynek nie jest więc wyłącznie cena. Znacznie trudniejsze jest zbudowanie odpowiedniego produktu, spełnienie wymagań technicznych, stworzenie sieci dystrybucji i przekonanie partnerów, że producent zapewni jakość, terminowość i serwis również za kilka czy kilkanaście lat.
Jacek Obarski: Unijne regulacje dotyczące zrównoważonego rozwoju – ślad węglowy, raportowanie ESG, certyfikacja surowców leśnych – stają się coraz bardziej rygorystyczne. Jak te wymagania wpływają na Państwa relacje z dostawcami oraz jak oceniają je klienci na rynkach zachodnich? Czy zielona transformacja to dla DRE bardziej koszt, czy szansa na budowanie trwałej przewagi konkurencyjnej?
Marcin Berbeć: W krótkim okresie każda kolejna regulacja oznacza dla przedsiębiorstwa dodatkową pracę: konieczność dostosowania procesów, systemów informatycznych i wymagań wobec dostawców. Nie ma sensu ukrywać, że generuje to realne koszty. Patrząc jednak długoterminowo, dostrzegam w tym również szansę dla dobrze zorganizowanych europejskich producentów.
Coraz większego znaczenia nabiera możliwość prześledzenia pochodzenia surowca, udokumentowania parametrów produktu oraz przedstawienia sposobu funkcjonowania całego łańcucha dostaw. To premiuje firmy posiadające uporządkowane procesy, stabilnych dostawców i odpowiednie systemy zarządzania informacją.
Dla producenta, który dopiero chce wejść na rynek Unii Europejskiej, zbudowanie takiego zaplecza wymaga czasu i znacznych nakładów. Wysokie europejskie standardy mogą więc być nie tylko obowiązkiem regulacyjnym, ale i realnym elementem przewagi konkurencyjnej firm, które potrafią im sprostać.
Staramy się nie traktować ESG i kolejnych regulacji jako osobnego projektu prowadzonego obok działalności przedsiębiorstwa, lecz stopniowo włączać wymagane dane i standardy do codziennych procesów zakupowych, technologicznych i produkcyjnych. Warto też podkreślić, że wiele działań prośrodowiskowych jest po prostu zgodnych z dobrym zarządzaniem fabryką. Mniejsze zużycie energii i materiałów, ograniczenie ilości odpadów, lepsze wykorzystanie surowca czy odzysk materiałów przekładają się również na niższe koszty produkcji. Najlepsza transformacja ekologiczna to dla mnie taka, w której cele środowiskowe i ekonomiczne zaczynają działać w tym samym kierunku.
Jacek Obarski: Dzisiejszy klient szuka produktów „szytych na miarę” – personalizacja, nietypowe wymiary, zaawansowane systemy ukrytych ościeżnic czy wysokie parametry akustyczne. Jak udaje się Państwu godzić seryjną produkcję z tak głęboką indywidualizacją zamówień?
Marcin Berbeć: To jedno z najciekawszych wyzwań współczesnej produkcji. Klient oczekuje coraz większej swobody wyboru, natomiast fabryka osiąga najwyższą efektywność wtedy, gdy proces jest możliwie powtarzalny. Na pierwszy rzut oka są to sprzeczne oczekiwania. Naszą odpowiedzią jest masowa personalizacja. Nie chcemy przekształcać DRE w manufakturę, w której każde drzwi powstają od podstaw w inny sposób. Chcemy natomiast tak projektować produkty i proces technologiczny, by z możliwie dużej liczby wystandaryzowanych elementów można było tworzyć bardzo szeroką gamę konfiguracji końcowych.
Coraz większą rolę odgrywa tutaj informatyka. Sam zawodowo wywodzę się z branży IT, dlatego patrząc na rozwój fabryki, szczególną uwagę przykładam do warstwy informacyjnej całego procesu. Nowoczesna fabryka to nie tylko nowoczesne maszyny, to również system, który wie, co ma zostać wyprodukowane, w jakiej konfiguracji, w jakiej kolejności i z jakich komponentów, a następnie potrafi tę informację bezbłędnie przekazać przez kolejne etapy procesu.
Im większa personalizacja produktu, tym ważniejsze stają się integracja systemów, automatyczny przepływ danych, eliminowanie ręcznego przepisywania informacji oraz precyzyjne planowanie produkcji. Dlatego kolejne inwestycje technologiczne w DRE mają nie tylko zwiększać nominalną wydajność maszyn. Przede wszystkim chcemy budować coraz bardziej zintegrowaną fabrykę, w której maszyny, systemy informatyczne, logistyka i ludzie funkcjonują jako jeden spójny proces.
Jestem przekonany, że znaczenie IT w przemyśle będzie rosło bardzo szybko. W pewnym momencie przewaga fabryki będzie wynikać nie tylko z tego, jakie posiada maszyny, ale przede wszystkim z tego, jak dobrze potrafi połączyć technologię produkcji z informacją i danymi. To właśnie pozwala zaoferować klientowi produkt, który odbiera jako w pełni indywidualny, przy zachowaniu efektywności charakterystycznej dla produkcji przemysłowej. I to jest kierunek, w którym chcemy rozwijać DRE.
Jacek Obarski: Hala produkcyjna DRE robi ogromne wrażenie stopniem zaawansowania. Widzimy tu zaawansowane linie technologiczne dostarczane przez renomowanego producenta Bürkle, ściśle współpracujące z robotami przemysłowymi marek KUKA oraz Yaskawa. Jak trudnym wyzwaniem inżynieryjnym i informatycznym było zintegrowanie maszyn od tak różnych dostawców w jeden płynnie funkcjonujący, autonomiczny ekosystem?
Marcin Berbeć: Samo nabycie dobrej maszyny jest stosunkowo proste. Znacznie trudniej jest sprawić, by urządzenia od różnych producentów zaczęły funkcjonować jako jeden spójny proces. Każda maszyna ma własną automatykę, sterowniki, systemy bezpieczeństwa i logikę działania. Integracja oznacza więc nie tylko fizyczne połączenie urządzeń, ale przede wszystkim synchronizację ich wydajności, wymianę informacji i zaprojektowanie płynnego przepływu materiału.
Nie dążymy przy tym do automatyzacji dla samej automatyzacji. Wdrażamy ją tam, gdzie przynosi realny efekt: większą wydajność, lepszą jakość, większe bezpieczeństwo lub większą kontrolę nad procesem. Nowoczesna fabryka nie jest zbiorem dobrych maszyn, jest jednym, dobrze zintegrowanym systemem produkcyjnym.
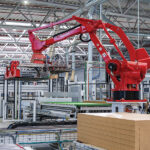
Jacek Obarski: Przyglądając się procesom, uderza niemal całkowite wyeliminowanie ciężkiej pracy fizycznej przy operowaniu płytami i gotowymi elementami drzwiowymi. Roboty KUKA oraz Yaskawa, wyposażone w zaawansowane chwytaki próżniowe, manipulują całymi stosami materiałów. Jak wdrożenie tych robotów wpłynęło na wydajność procesów pakowania, paletyzacji i ogólne bezpieczeństwo pracy w fabryce?
Marcin Berbeć: W przypadku operacji ciężkich i powtarzalnych robotyzacja jest dla nas naturalnym kierunkiem rozwoju. Płyty i elementy drzwiowe są duże i ciężkie, dlatego wyeliminowanie ręcznego przenoszenia poprawia jednocześnie wydajność, ergonomię i bezpieczeństwo pracy. Robot wykonuje tę samą operację przez całą zmianę, z identyczną precyzją i w stałym tempie.
Istotny jest tu również drugi aspekt – demografia i sytuacja na rynku pracy. Coraz trudniej pozyskać pracowników do zadań prostych, monotonnych i obciążających fizycznie, a jednocześnie koszt pracy rośnie, podczas gdy koszt robotyzacji, w relacji do oferowanych możliwości, systematycznie staje się bardziej atrakcyjny. W efekcie kalkulacja ekonomiczna zmienia się bardzo wyraźnie. Projekty, które jeszcze kilka lat temu miały długi okres zwrotu, dziś coraz częściej stają się oczywistą decyzją inwestycyjną.
Nie robotyzujemy po to, by zatrudniać mniej ludzi. Robotyzujemy po to, by nie wykorzystywać ludzi do pracy, którą lepiej, bezpieczniej i taniej może wykonać maszyna.
Jacek Obarski: Na liniach produkcyjnych widoczne są wielopoziomowe systemy buforowe Bürkle, w których elementy drzwiowe są automatycznie sortowane i magazynowane. Jakie zadanie spełniają te bufory w Państwa procesie produkcyjnym? Czy chodzi o precyzyjny czas schnięcia lub klejenia komponentów, czy raczej o elastyczne zarządzanie kolejnością zamówień w systemie just-in-time?
Marcin Berbeć: Bufor nie jest dla nas magazynem pomiędzy maszynami, lecz elementem sterującym wydajnością całej linii. Tam, gdzie technologia wymaga określonego czasu stabilizacji lub wiązania materiału, bufor pozwala go precyzyjnie zapewnić. Jednocześnie rozdziela urządzenia pracujące z różnym taktem i zabezpiecza linię przed sytuacją, w której krótki postój jednej maszyny zatrzymałby wszystkie kolejne. Ma to bezpośredni wpływ na wykorzystanie poszczególnych urządzeń i wydajność całej instalacji. Maszyny mogą pracować dłużej w swoim optymalnym rytmie, zamiast wzajemnie na siebie czekać.
Bufory pozwalają także zmieniać kolejność elementów i lepiej zarządzać dużą liczbą wariantów produktu. Można powiedzieć, że pełnią jednocześnie funkcję pamięci i regulatora tempa całej linii produkcyjnej.
Jacek Obarski: Na zdjęciach z fabryki widać niezwykle precyzyjną obróbkę skomplikowanych profili ościeżnic regulowanych oraz automatyczne oklejanie krawędzi. W jaki sposób cyfrowe systemy zarządzania produkcją, np. klasy MES/WMS, sterują tymi procesami? Czy każda sztuka przechodząca przez linię „wie”, czym ma się stać na końcu drogi dzięki np. kodom kreskowym lub RFID?
Marcin Berbeć: To dokładnie kierunek, w którym rozwija się współczesna produkcja: produkt powinien nieść informację o tym, czym ma się ostatecznie stać.
Przy tak dużej liczbie wariantów nie można opierać procesu na ręcznym przepisywaniu i interpretowaniu parametrów przez operatora. Dane wynikające z zamówienia powinny w możliwie automatyczny sposób zostać przekształcone w instrukcję dla produkcji: wymiar, wariant wykonania, sposób obróbki, dekor czy kolejność operacji technologicznych. Dlatego struktura danych jest dla nas jednym z kluczowych elementów analizowanych już na etapie wdrażania nowego produktu lub kolejnego wariantu.
Jeśli okazuje się, że obecny model danych nie pozwala w sposób bezpieczny i jednoznaczny obsłużyć dane dla danego rozwiązania, wolimy wstrzymać wdrożenie i najpierw uporządkować system.
Przy skali DRE po prostu nie da się tego robić inaczej. Łączna liczba możliwych konfiguracji naszych produktów zdecydowanie przekracza milion. Przy tak dużej złożoności nie można polegać na pamięci pracowników, wyjątkach w instrukcjach czy ręcznym sterowaniu procesem, każdy wariant musi dać się jednoznacznie opisać w systemie.
Im bardziej złożony produkt, tym większe znaczenie ma jakość danych. Możemy dysponować bardzo precyzyjną maszyną, ale jeśli otrzymamy błędną informację, z ogromną precyzją wykona niewłaściwy detal. Dlatego cyfryzacja fabryki nie zaczyna się przy maszynie, zaczyna się już na etapie projektowania produktu i sposobu, w jaki zostanie on opisany w systemie.
Naszym kierunkiem jest coraz silniejsza integracja systemów sprzedażowych, planistycznych i produkcyjnych, tak aby informacja przepływała możliwie płynnie – od konfiguracji zamówienia klienta aż po gotowy wyrób.
Jacek Obarski: Choć w zakładzie pracują wyspecjalizowane roboty spawalnicze realizujące precyzyjne łączenia konstrukcyjne, na innych etapach nadal kluczowa pozostaje manualna praca człowieka przy wykańczaniu i szlifowaniu elementów metalowych. Jak DRE definiuje optymalną granicę między automatyzacją a tradycyjnym kunsztem produkcyjnym? Gdzie robot nigdy nie zastąpi człowieka?
Marcin Berbeć: Patrzymy na to bardzo pragmatycznie. Jeżeli operacja jest powtarzalna, ciężka, niebezpieczna lub wymaga wysokiej powtarzalności – powinna zostać zautomatyzowana. Człowiek jest niezastąpiony tam, gdzie liczy się ocena sytuacji, elastyczność, doświadczenie i szybka reakcja na coś nietypowego.
Nie powiedziałbym jednak, że istnieją obszary, w których robot „nigdy” nie zastąpi człowieka – technologia rozwija się zbyt szybko, by stawiać tak jednoznaczne granice. Naszym celem nie jest fabryka bez ludzi, lecz fabryka, w której ludzie wykonują pracę wymagającą wiedzy i decyzji, a maszyny przejmują zadania ciężkie, monotonne i powtarzalne.
Jacek Obarski: Jak zmienia się profil kompetencyjny pracowników w nowoczesnej fabryce DRE? Jakich specjalistów poszukują Państwo najczęściej w erze Industry 4.0?
Marcin Berbeć: Automatyzacja przede wszystkim zmienia charakter pracy. Maleje znaczenie prostych czynności manualnych, a rośnie zapotrzebowanie na automatyków, mechatroników, specjalistów utrzymania ruchu, programistów PLC, technologów oraz osoby potrafiące pracować z procesami i danymi. Tego rodzaju specjalistów na rynku brakuje, dlatego równie ważne jak rekrutacja jest rozwijanie kompetencji obecnych pracowników. Najbardziej wartościowy pracownik coraz częściej nie tylko obsługuje maszynę, ale rozumie cały proces, potrafi zdiagnozować przyczynę problemu i go usprawnić.
Jacek Obarski: Gdzie widzi Pan jeszcze przestrzeń do dalszej optymalizacji i w jakich obszarach planowane są kolejne inwestycje technologiczne?
Marcin Berbeć: W przemyśle nie istnieje coś takiego jak technologiczny szczyt. W chwili, gdy uznamy, że fabryka jest już optymalna, zaczniemy tracić przewagę. Nadal widzimy potencjał w automatyzacji transportu i operacji powtarzalnych, jednak coraz większą rolę będą odgrywać dane i sztuczna inteligencja.
Uważnie obserwujemy rozwój AI, ponieważ otwiera on obszary, które do niedawna wymagały pracy człowieka: automatyczną kontrolę jakości, analizę obrazu, wykrywanie odchyleń oraz optymalizację planowania i wydajności produkcji.
Wystarczy spojrzeć, jak w ciągu zaledwie kilku lat rozwinęły się modele językowe, z których dziś powszechnie korzystamy. Tempo tych zmian jest ogromne, a podobnego postępu spodziewam się także w zastosowaniach przemysłowych. Kolejna generacja inwestycji będzie więc dotyczyć nie tylko maszyn, ale również systemów zdolnych do analizowania procesu i pomagających go optymalizować.
Jacek Obarski: Gdzie widzi Pan firmę DRE pod koniec tej dekady? Jak DRE zamierza utrzymać pozycję jednego z liderów technologicznych w Europie?
Marcin Berbeć: Chcemy być firmą większą, bardziej zautomatyzowaną i jeszcze bardziej efektywnie zarządzaną, z silniejszą pozycją na rynkach zagranicznych. W obszarze produktowym stawiamy na personalizację, nowe materiały i funkcjonalność. Ważnym kierunkiem pozostaje projekt WPC, który traktujemy jako potencjalną platformę dla nowych grup produktów. Jednocześnie będziemy dalej integrować automatykę, robotykę, systemy IT i dane.
Nasza przewaga nie ma się opierać na jednej maszynie czy jednym przełomowym produkcie; ma wynikać ze zdolności do ciągłego wdrażania zmian szybciej i skuteczniej niż konkurencja.
Jacek Obarski: Dziękuję za rozmowę.

 496
 1
 76
 26
 10
 633
 475
 11